大米加工精度测定仪怎么用?碾米工序精度判定的实用说明
时间:2026-09-22 14:16:08
在大米加工过程中,加工精度是衡量碾米效果的核心指标之一。它反映的是糙米皮层被碾去的程度:碾得轻,米粒表面残留皮层多,外观和口感都会受到影响;碾得重,虽然表面更白净,但出米率下降、能耗增加,米粒也更容易破碎。因此,如何在生产线上稳定判断加工精度,是很多米厂关心的问题。大米加工精度测定仪正是为这类判定提供量化参考的仪器。
为什么单靠肉眼判断加工精度不够稳
传统做法是抓一把米和标准样品对照,凭经验判断属于哪个等级。这种方法在现场很快,但存在几个明显问题:一是不同检验人员对颜色的敏感度不同,判断结果容易有分歧;二是车间光线变化会影响视觉判断;三是样品量少时代表性不足,一批米不同位置可能差异较大。当客户对精度提出明确要求,或者需要对比不同碾米机组的效果时,仅靠感官判断就不够用了。
大米加工精度测定仪的作用,是把“留皮程度”这一相对主观的观察,转化为可以记录、比较的数据,便于车间内部统一尺度,也便于批次之间做趋势跟踪。
测定仪常见的检测思路
目前常见的仪器多采用光学或图像方式,基本思路是获取米粒表面的颜色与纹理信息,再据此计算留皮比例或判定精度等级。
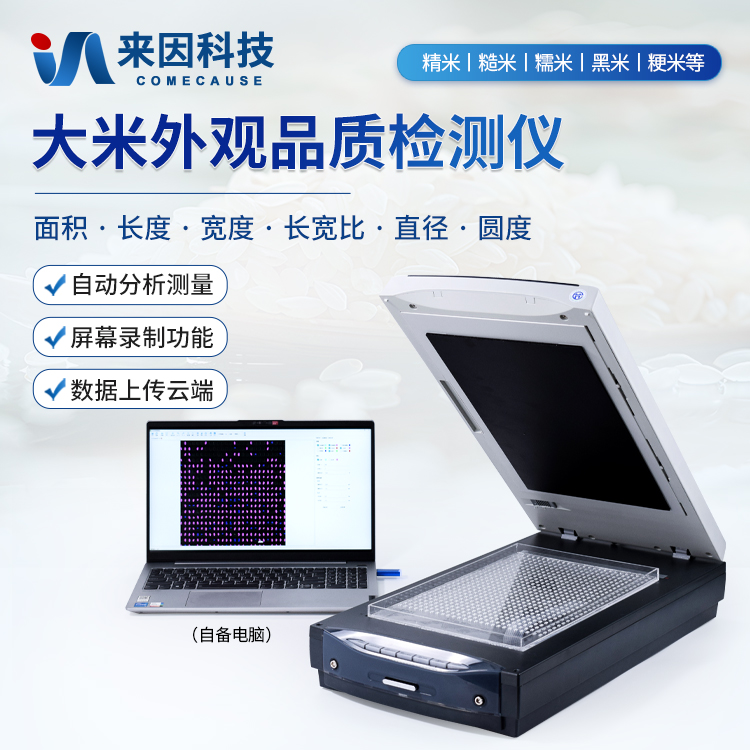
一类做法基于光电比色原理。米粒表面残留的皮层颜色偏深、偏黄,已碾白的胚乳部分则偏白、反光更强。仪器通过光源照射样品,检测反射光或透射光的差异,再换算成相应的精度指标。另一类做法基于图像分析,用摄像头拍摄平铺的米粒,通过软件识别每粒米上的留皮区域,统计留皮面积占比。图像方式能同时反映整粒米和局部残留情况,对碎米、未成熟粒的识别也更直观。
此外,实验室中还有染色辅助的方法,用染色剂让残留皮层着色,再与标准图谱比对。这类方法成本低、原理直观,但操作步骤相对多,更适合作为仪器检测的补充或校验手段。
使用中的几个关键点
仪器给出的数值是否可靠,很大程度上取决于取样和操作是否规范。
取样环节要注意代表性。应从批次的不同部位分别取样,混合后再缩分,避免只取表层或某一角落的米。样品中若混有大量碎米、糠粉,容易干扰光学检测,检测前应按规定处理。
仪器需要定期校准。部分设备会提供标准色板或标准样品用于校正,长时间使用后光源老化、镜头积尘都可能造成偏差,应按说明书要求维护。
不同品种、不同产地的大米,皮层颜色本身存在差异,检测前最好用同品种样品确认判定范围。另外,环境光较强的场所,建议在仪器遮光的条件下测量,减少外界光线影响。
还有一个容易被忽略的点:加工精度只是碾米效果的一方面,碎米率、出米率、米温等指标也要一起看。单看精度数值的高低,并不能说明整个碾米工艺是否合理。
怎样把检测结果用到生产控制中
把大米加工精度测定仪纳入日常检验,比较实用的做法是固定取样点和检测频次,比如每班对成品和中间产物各测一次,把结果按时间记录下来。这样出现波动时,能较快判断是原粮变化、设备磨损还是操作调整引起的。
在调整碾米机组时,可以先做小批量试验,用仪器对比不同压力、不同道数下的精度和碎米情况,找到兼顾精度与出米率的设置。对采购和销售环节来说,检测数据也可以作为交货验收时的共同依据,减少因判断标准不一致产生的争议。
需要说明的是,仪器只是辅助工具,检测结果仍需结合标准样品、行业常规方法和实际生产经验来综合判断。选购时,可以重点了解仪器适用的检测范围、对样品状态的要求以及校准方式,结合自身产品结构和检验条件做选择,而不是只看某一个指标。
总体来看,大米加工精度测定仪解决的是“碾到什么程度”这个具体问题。理解它的检测原理和使用边界,比单纯追求某一个数字更有意义。只有把取样、校准、记录和工艺调整串起来,检测数据才能真正服务于稳定的产品质量。