交接班时如何用大米加工精度测定仪统一精度判断
时间:2026-09-25 09:23:05
为什么交接班容易出现加工精度判断差异
在碾米车间,加工精度是交接班时经常需要确认的指标。上一班认为已达到适碾,下一班接手后可能觉得偏白或偏糙。除了原料、水分、设备状态变化外,人工目测和手感判断的主观性也是原因之一。不同班组的照明条件、观察习惯、经验标准不完全一致,容易造成同一批米在不同班次得到不同结论。大米加工精度测定仪的作用,就是把这种判断尽量转成可记录、可对比的结果。
大米加工精度测定仪在交接班中承担什么角色
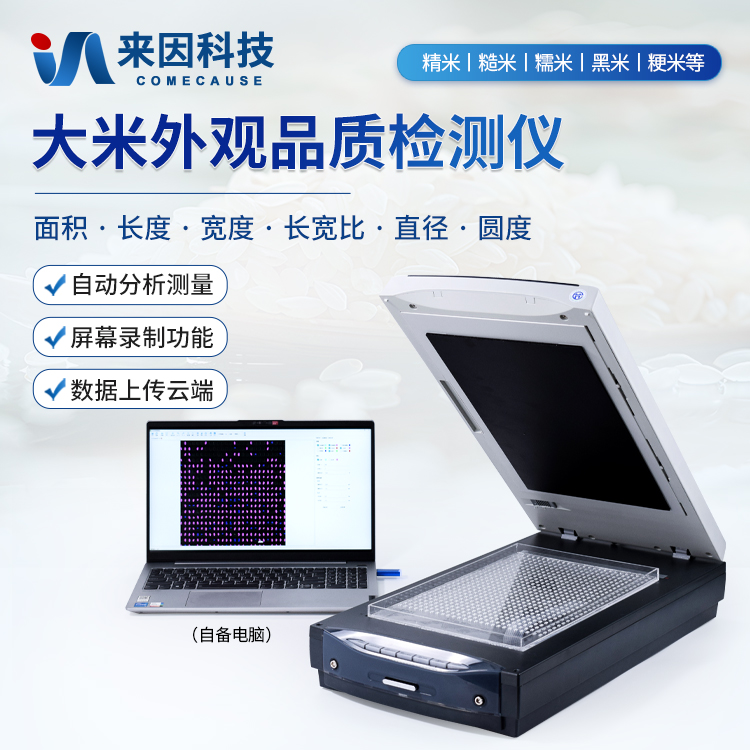
大米加工精度测定仪通常用于检测米粒表面皮层残留程度,从而辅助判断加工精度。它不能替代全部品控项目,也不直接决定米好不好吃,但可以提供相对客观的检测结果。交接班时,双方关注的不只是某一个数值,而是本班结束时的精度状态是否与内部要求一致,是否与上一班存在明显偏移。把仪器结果与出米率、电耗、米温、成品外观等放在一起看,更容易判断是正常波动还是工艺需要调整。
需要注意的是,不同型号的大米加工精度测定仪在检测方式、样品处理、结果表达上可能不同。使用前应以设备说明书和企业内部作业指导书为准,不把某一台仪器的结果直接套用到另一台仪器上。
交接班使用测定仪的推荐流程
第一步是确认基准样。企业可以根据常规产品的加工精度要求,制备并保留经品控和技术人员共同认可的对照样品,编号后密封保存。交接班时,先用大米加工精度测定仪检测基准样,确认仪器状态和判断尺度没有明显变化,再检测当班成品或碾米机出料。
第二步是统一取样点。建议从同一出料口、同一工序位置取样,避免一个班从米机出口取,另一个班从打包仓取。样品应使用分样器或四分法缩分,保证检测样品具有代表性。取样后尽快检测,减少放置时间对样品表面状态的影响。
第三步是按规程检测。清洁样品盘或检测区域,避免残留米粒和灰尘影响结果。操作时保持样品量、摆放方式一致,具体步骤以说明书为准。若仪器需要预热或稳定环境,应按要求执行。
第四步是记录与对比。记录班次、时间、品种、原料批次、碾米机设置、检测结果和判定结论。对比时不仅看当班结果,也看与基准样、上一班数据的差异。若差异较小,可按内部允许范围放行;若明显偏离,应先复测并检查取样和仪器状态,再决定是否调整碾米工艺。
如何减少交接班中的争议
交接班争议往往来自“标准在每个人心里”。减少争议的关键,是把判定依据外化。可以制作内部对照卡或对照样,配合大米加工精度测定仪结果,明确什么状态算合格、什么状态需要复检、什么状态需要调整。对照样应定期更换,避免因存放过久、氧化或受潮导致参考价值下降。
同时,交接班记录应简洁可用,不必堆砌无关数据。重点记录影响精度判断的因素,如原料变化、水分情况、碾米机电流或压力调整、米筛磨损等。这样下一班看到记录后,能理解数据变化的原因,而不是只看到一个结果。
使用中的常见误区
一是只看仪器结果,不看工艺条件。加工精度变化可能与原料水分、碾米压力、米筛状态有关,单看结果容易误判。二是取样不统一。不同取样点、不同取样量会让数据失去可比性。三是忽视仪器维护。检测区域不清洁、基准样失效、长期不做核查,都会影响结果可信度。四是把加工精度越高越好。实际生产中还要兼顾出米率、能耗、口感和产品定位,精度控制应服务于产品要求,而不是单纯追求某个数值。
结语
大米加工精度测定仪在交接班中的价值,不在于增加一个检测动作,而在于帮助班组之间建立共同的判断语言。通过基准样、统一取样、规范记录和合理对比,企业可以把加工精度管理得更稳定,也为后续工艺调整提供依据。具体操作要求,应结合设备说明书、企业标准和实际产品等级来确定。
下一篇:没有了!