大米外观品质分析仪如何做批次趋势管理
时间:2026-09-27 14:23:08
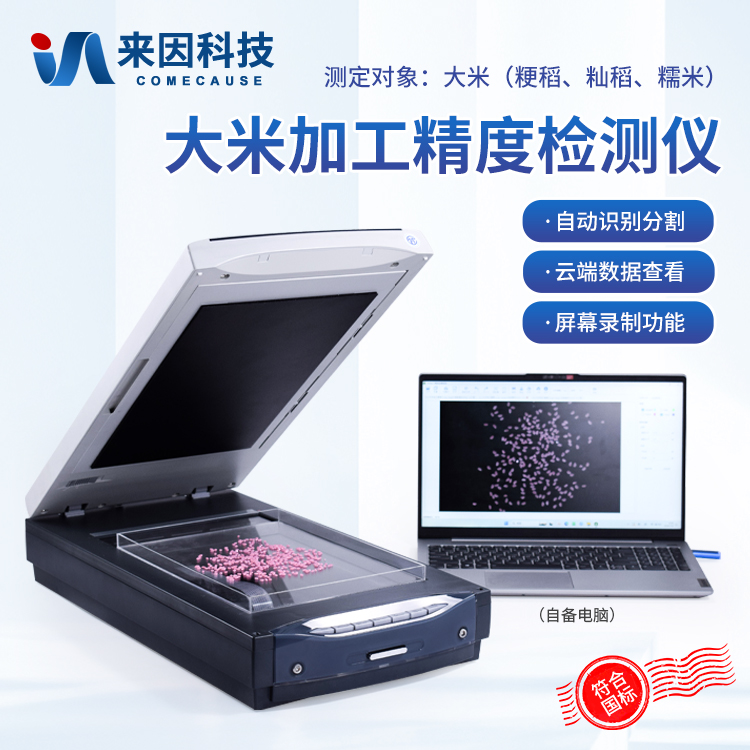
很多米厂在品控中已经使用大米外观品质分析仪,但常见做法是只看当批样品是否合格:合格就放行,不合格就复检。这样能解决单点判定,却不容易发现设备磨损、原料变化或工艺漂移。把外观品质数据按批次连起来看,形成趋势,往往比单次结果更有参考价值。
为什么要做批次趋势管理
大米外观品质分析仪可以给出粒形、碎米、垩白、色泽等外观信息,具体项目因仪器型号和配置不同而有差异。单批结果受样品代表性、环境光和操作影响,偶尔波动并不一定代表工艺异常。但如果同一品种、同一工序连续多批出现同方向变化,例如碎米比例缓慢上升、粒形分布逐渐偏移、色泽指标持续变化,就值得进一步排查。趋势管理的意义,是把“这一批合不合格”扩展为“过程是否稳定”。
先固定检测节点和样品来源
趋势要可比,前提是检测节点和样品来源相对固定。建议围绕关键工序设置固定观察点,例如砻谷后、碾米后、抛光后和成品打包前,并根据管理需要选择其中几个点长期跟踪。每个点对应的样品应明确来自哪条线、哪个仓、哪个班次,避免今天测成品、明天测中间产品,导致数据无法比较。固定节点不代表永远不变,而是变更时要记录原因,并在趋势图上做出标记。
记录哪些信息才有比较意义
只记录一个结果数字,很难解释趋势。较实用的记录通常包括:检测日期和时间、班次、生产线或设备编号、样品来源、品种名称、检测项目及结果、操作人、仪器状态和必要备注。备注可以写清换品种、换仓、调整碾米压力、更换筛网、停机检修等可能影响外观品质的事件。这样回看趋势时,能把数据变化与生产操作对应起来,而不是只看到曲线升降。
看趋势时关注什么
看趋势不只看平均值,还要看方向、幅度和波动范围。方向是指连续多批结果是否朝同一方向移动;幅度是指变化是否超出日常经验范围;波动范围是指同一条件下结果是否突然变得分散。比如粒形指标突然偏离原有分布,可能与品种混杂、原料批次变化或砻谷效果有关;色泽指标连续变化,可能与水分、储藏条件、加工温度或抛光程度有关。这里说的是排查思路,具体原因需要结合原料和工艺记录判断。
趋势异常时的排查顺序
发现趋势异常,建议先确认检测环节,再查生产环节。检测方面包括:样品是否具有代表性、样品是否混入其他品种、仪器是否清洁、环境光是否稳定、操作是否按规程进行。确认检测无误后,再沿着原料、清理、砻谷、碾米、抛光、输送等环节逐项排查。先复测留样,确认结果可重复;再对比同品种、同工序的历史数据,判断是偶发波动还是持续偏移。不要仅凭一次异常就大范围调整设备。
与人工目测和留样配合
大米外观品质分析仪提供的是量化结果,人工目测则能快速发现异色粒、杂质、结块等整体异常。两者并不冲突,可以互为补充:人工目测发现异常时,用仪器复测确认;仪器趋势出现偏移时,再取对应样品人工复核。对趋势异常批次,建议保留代表性样品,标注批次和检测信息,便于后续复测和追溯。留样量以满足复测为原则,具体按企业制度执行。
日常使用中的一般注意事项
为了让趋势数据更可靠,日常使用中应保持仪器清洁,按说明书要求操作和核查;样品盘、镜头或检测区域如有污染,应按规程清理。检测环境的光线尽量保持稳定,避免强光直射或频繁变化。不同型号的大米外观品质分析仪在操作界面、检测项目和输出方式上可能不同,具体设置应以仪器说明书和企业操作规程为准。对操作人员来说,统一操作习惯比频繁更换方法更重要。
把大米外观品质分析仪用于批次趋势管理,并不需要复杂系统,关键是固定节点、完整记录、定期回看。单次结果回答“这批怎么样”,趋势数据回答“过程有没有变化”。当两者结合,品控人员就能更早发现苗头,把问题处理在批量发生之前。
下一篇:没有了!