多台碾米机并行生产,大米加工精度检测仪如何保证判断一致
时间:2026-10-01 14:23:15
多机台并行生产为什么容易出现判断偏差
在碾米车间,多台碾米机同时运行是常见安排。同一个品种、同一个班次,不同机台出来的米样,用大米加工精度检测仪测出的结果有时并不一致。遇到这种情况,不少人第一反应是仪器不准,或者某台碾米机出了问题。实际排查时,取样位置、样品状态、检测节奏和判定基准的差异,往往比仪器本身更容易造成判断偏差。
大米加工精度检测仪提供的是针对特定样品的检测结果。如果两台机台的样品来源不同、冷却时间不同、碎米和糠粉含量不同,即使仪器正常,读数也可能缺少可比性。因此,多机台场景下,重点不只是“测没测”,而是“测的样品和过程是否一致”。
先统一取样位置和取样时机
多台机台比较时,取样点应尽量对应同一工序。例如都在碾米机出口取样,或都在成品汇总点取样,不要一台取机台出口的热米,另一台取成品仓的冷却米。取样时机也应尽量一致,换品种或调整碾米压力后,应等流量和米流状态稳定,再取代表性样品。刚调整设备就取样,容易把过渡料当成正常料。
取样工具和取样量尽量保持一致。使用同一类取样器,避免用手直接抓取,因为手部温度、水分和力度会影响样品均匀性。每台机台取样后,及时标记机台编号、品种和取样时间,防止样品混淆。
样品前处理要按同一标准做
样品进入检测环节前,应按同一套流程处理。先除杂、混匀,再按仪器要求分样。热米样应冷却到接近室温再检测,避免温度差异影响读数。不同机台的样品尽量在相近时间内完成检测,不要一台刚取完就测,另一台放置很久才测。放置过久可能吸湿或失水,改变样品状态。
检测过程中,不要用手直接接触检测面或样品仓,避免油污、水分和杂质干扰。每次检测后按规程清洁,保持仪器处于稳定状态。若仪器对样品量、铺放方式有要求,操作人员应统一动作,减少人为差异。
用统一参考样锁定仪器状态
比较多台机台之前,建议先用内部参考样或标准样品检查仪器状态。如果仪器本身存在漂移,先解决仪器问题,再比较机台差异。参考样应稳定保存,按企业规定定期验证,不要用不同参考样去评判不同机台。
如果车间有多台大米加工精度检测仪,也应定期用同一样品进行台间比对。通过比对确认各台仪器之间是否存在系统差异。若发现差异,应查明原因并处理,而不是直接拿不同仪器的读数做机台排名。
建立统一的判定基准和记录方式
同一品种、同一工序,应事先确定内部判定范围或参考值,而不是凭感觉说“这台精一点、那台粗一点”。这个范围应结合企业内控要求、品种特性和成品标准来设定。记录时写清机台编号、品种、工序、取样时间、检测时间、操作人、环境温湿度和仪器状态等信息。
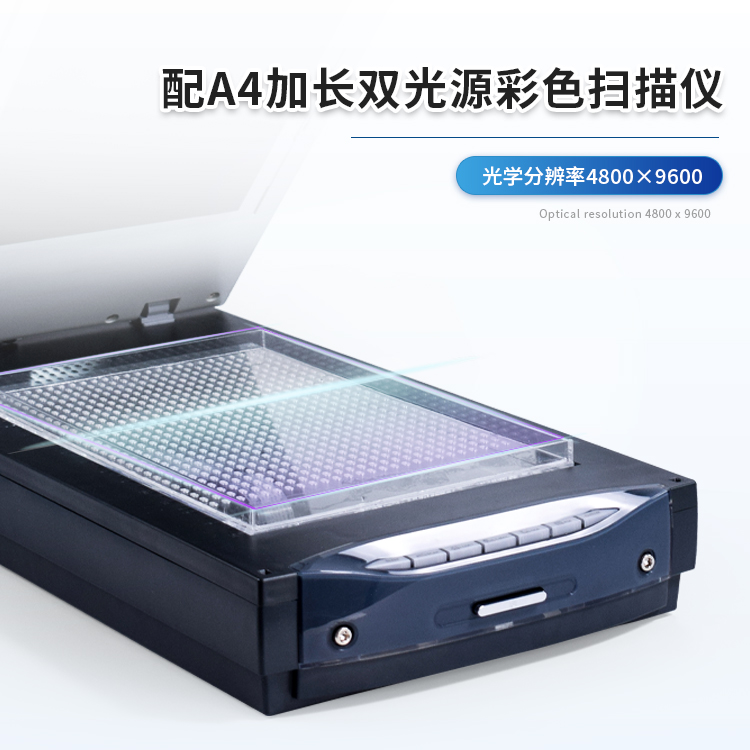
完整记录的价值在于追溯。当数据出现差异时,可以快速判断是机台调整问题,还是取样、前处理或检测环节的问题。没有记录,只凭记忆复盘,很容易把方向带偏。
发现机台间差异后的排查顺序
建议按以下顺序排查:先确认样品是否同源、同状态;再检查仪器参考样是否正常;然后核对检测操作是否一致;最后检查碾米机本身,如辊筒状态、碾米压力、流量、筛网和吸风等。若仪器读数与肉眼观感不一致,可结合人工目测复核。
异常机台应重新取样、重复检测,不要只测一次就下结论。重复检测时,样品应重新混匀分样,避免用同一份已经变动的样品反复测。必要时,把异常机台样品与正常机台样品放在一起盲测,减少先入为主的判断。
让检测数据真正用于机台调整
多机台数据具备可比性后,可以观察哪台机台在相同工艺下精度偏高或偏低,进而检查设备状态或操作差异。但要注意,精度检测只是质量判断的一部分,还要结合出米率、碎米率、能耗和成品外观等指标综合看待。不要用单一读数直接决定设备调整方向。
定期汇总多机台数据,形成趋势,比单次数据更有参考意义。如果某台机台连续多次偏离,再安排检修或工艺调整,会更有依据。
日常管理中的几个稳妥做法
第一,固定检测位置和检测流程,让不同班次有章可循。第二,每班用参考样确认仪器状态,发现异常先处理仪器。第三,多机台样品尽量集中检测,减少时间差带来的影响。第四,记录完整,便于后续追溯。第五,发现异常先复核样品和仪器,再调整设备。第六,对操作人员进行统一培训,减少手法差异。
这些做法并不复杂,关键在于坚持。多台碾米机并行时,大米加工精度检测仪的价值在于提供相对客观的精度信息。只有把取样、前处理、参考样、记录和判定标准统一起来,数据才具有可比性。先统一流程,再谈机台差异,往往比反复怀疑仪器更有效。
下一篇:没有了!