大米加工精度检测仪判定线怎么定?从产品要求到现场执行
时间:2026-10-04 14:23:05
为什么检测仪需要一个明确的判定线
很多工厂在引入大米加工精度检测仪之后,最先遇到的问题并不是“能不能测”,而是“测出来多少才算合格”。仪器给出的是一组反映碾磨程度的数据,可能是留皮比例,也可能是与参考样的差异值,但数据本身不说明好坏,只有把它和产品要求挂上钩,判断才有意义。
判定线的作用,是把“这批米碾得够不够、有没有碾过头”变成一个可以复述、可以交接、可以追溯的结论。没有判定线,同一台仪器在不同班组手里可能得出不同结论;有了判定线,检测结果才能真正进入工艺调整流程,而不是停留在记录本上。
第一步:把产品要求换算成精度目标
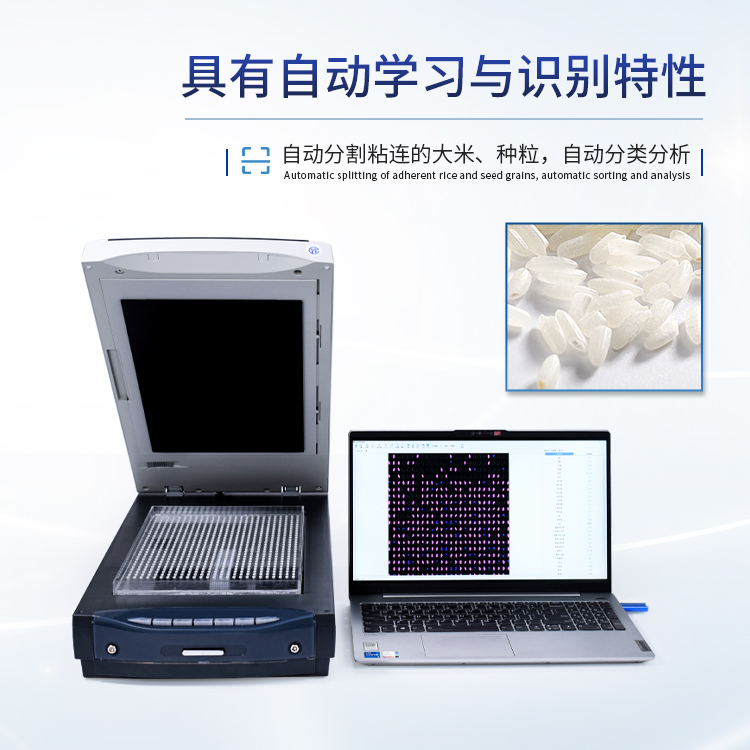
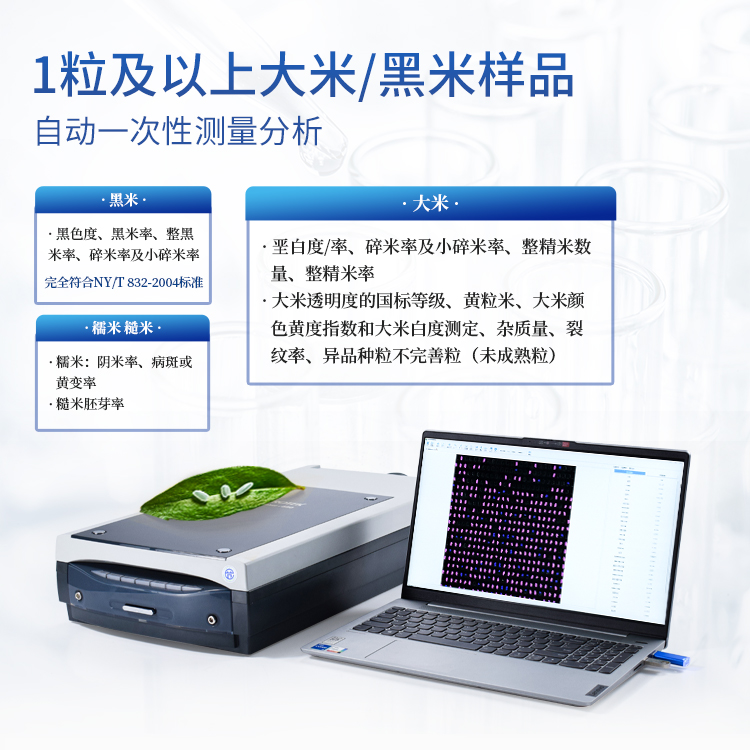
判定线的起点不是仪器,而是产品。首先要确认这批米对应的国家标准等级要求,以及客户对色泽、口感、是否保留胚芽等方面的额外约定。国家标准对大米加工精度有分级规定,检验时通常借助染色方式显示残留的皮层区域,再对照标准样品判断碾磨程度。大米加工精度检测仪所做的,是把这一判断过程变得更可量化、更容易复现。
设定目标值时,可以先按等级要求确定一个“必须达到”的碾磨程度,再结合自身产品的市场定位做微调。面向不同市场的产品,对米粒微黄或洁白的接受度并不相同,目标值也会随之变化。这一步最好形成书面结论:本产品的目标精度大致处于什么水平,允许偏粗和偏精各到什么程度。
第二步:确定是单值目标还是控制区间
实际生产中,碾米机受原料水分、籽粒硬度、流量、辊筒磨损等因素影响,加工精度会在一定范围内波动。如果把判定线设成单一数值,容易出现大量“边缘不合格”,反而让操作工无所适从。更实用的做法是设置一个控制区间:一条不能突破的偏粗下限,一条不宜超过的偏精上限。
下限对应“碾得不够”,可能表现为皮层残留偏多、口感偏糙、储存稳定性下降;上限对应“碾得过头”,往往伴随出米率下降、碎米增加和电耗上升。这两条线的具体位置,需要用自己的原料和设备反复试跑后才能确定,不同工厂、不同品种之间差异明显,不宜照搬他人数据。
第三步:判定线要配上取样点和检测频次
同一批稻谷在不同工序上的精度并不相同,所以判定线必须说明“在哪一点取样”。常见的取样位置包括碾米机出口、抛光前、抛光后、成品打包前,每一处的目标值都不一样,不能共用一个数字。比较稳妥的做法是先确定成品判定线,再倒推各中间工序应当达到的水平,让上下工序之间有清晰的衔接关系。
检测频次则与生产稳定性有关。开机首件、更换品种、更换辊筒、调整碾米压力之后,都应立即检测;稳定运行阶段可按固定间隔抽检,间隔长短由自身波动情况决定。频次过密会增加工作量,过疏则可能让整批产品持续偏离目标而未被察觉。把判定线和取样点、频次写在同一张作业卡上,执行起来会顺畅很多。
第四步:让判定线在各班组之间可执行
判定线最终要靠操作工执行,所以表述必须简单。常见做法是把结果分成三档:合格区间、需要关注但可放行的区间、需要停机调整的区间,并写清楚每一档对应的处理动作。比如落在关注区间时,是加密检测还是直接微调碾米压力,应当有统一规定,避免各班各做一套。
同时要处理“人机对照”的问题。仪器读数与肉眼观感偶尔不一致属于正常现象,可以用留存的实物参考样做定期比对,确保仪器状态和人员判断保持同步。参考样应密封避光保存,注明对应的检测结果和取样时间,防止受潮、氧化改变外观。这里的关键不是追求两者绝对一致,而是让偏差始终处于可解释、可控制的范围内。
判定线不是定一次就长期不变
原料产地、品种、收获年份发生变化后,同样的设备设置往往得到不同的精度结果;碾米辊、筛网等易损件磨损,也会改变实际碾磨效果。因此在原料批次明显变化、设备大修或更换关键部件之后,建议重新评估一次判定线是否仍然合适,必要时做小幅修订并记录修订原因。
把每次调整的原因和结果记录下来,时间一长就能积累出适合自己工厂的精度控制经验。到那时,大米加工精度检测仪不再只是一台“报数的设备”,而是连接产品要求、工艺参数与成品质量的一个稳定参照。对日常使用者来说,先把判定线定清楚,再谈数据分析和工艺优化,顺序会更加顺畅。
下一篇:没有了!