大米加工精度测定仪检测前取样分样怎么做
时间:2026-10-07 09:23:10
为什么取样环节常被忽略
在大米加工精度测定仪的使用中,很多人把注意力放在仪器本身,但实际检测时,仪器读数的波动往往先来自样品。加工精度反映的是米粒表面残留皮层与碾磨程度,同一批大米不同位置、不同时间取出的样品,本身可能存在差异。如果取样没有代表性,后续铺样、成像、比对再规范,也难以还原整批产品的真实状态。
因此,使用大米加工精度测定仪前,先确认样品是否能代表该批次。取样不是随手抓一把,而是按照生产流程和检验目的,从合适的位置、合适的时段获取样品。
取样位置和时间的选择
碾米生产线不同环节的物料状态不同。若检测目的是判断成品加工精度,应关注成品出口或包装前的物料;若用于过程监控,则要结合碾米机出口、分级筛后等位置。具体取样点应与企业工艺设计和内控要求一致,不宜长期固定在一个没有代表性的位置。
取样时间也要考虑生产稳定性。刚开机、切换品种、调整碾米压力或更换米种时,物料状态可能尚未稳定,此时取样容易得到偏离常规的结果。建议在工艺参数稳定后取样,并记录取样时间、生产线、米种和碾米机状态,便于后续追溯。
分样与缩分:让少量样品代表大批量
从生产线取到的大样通常较多,而大米加工精度测定仪检测时只需要其中一部分。此时需要进行分样或缩分,使检测样品均匀且有代表性。常见做法包括多次四分法、分样器分样等。无论采用哪种方式,都应避免只取表层或只取某一边缘位置,因为碎米、糠粉和完整米粒在容器中可能出现分层。
分样后要观察样品中碎米、糠粉、杂质比例是否与大样一致。如果分样后碎米明显偏多,或糠粉大量集中,说明分样过程可能产生了偏析,应重新混合后再分样。大米加工精度测定仪对米粒表面状态敏感,样品中过多糠粉也会影响铺样和观察。
样品状态与预处理
取样后不宜长时间暴露在潮湿或强光环境中。高湿季节,米粒表面可能吸湿,影响表面反光和成像效果;高温或阳光直射也可能让样品状态发生变化。建议将样品放入干净、干燥、密封的容器中,并在较短时间内完成检测。
如果样品中混有大量糠粉,可按照企业内部规程进行适当处理,但处理方式要统一,不能这次清理、下次不清理。任何预处理都会改变样品外观,影响大米加工精度测定仪结果的可比性。因此,最好固定一套样品制备流程,并在记录中注明。
操作一致性比单次读数更重要
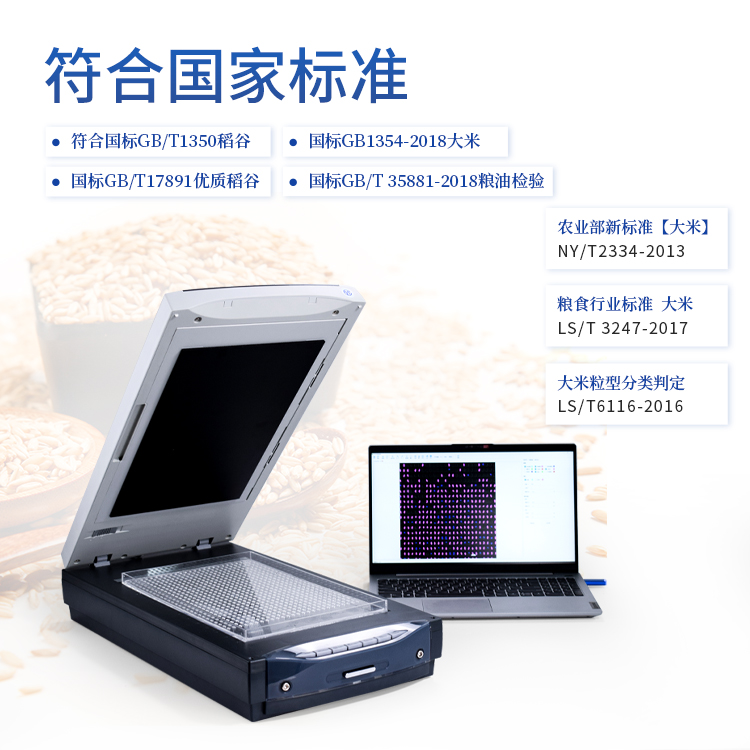
同一批样品由不同人员检测,结果可能有差异。除了仪器本身,铺样厚度、铺样均匀性、检测区域选择、重复测量次数等都会影响结果。使用大米加工精度测定仪时,建议制定简明的操作步骤:取样后混合、按固定方法分样、按设备要求铺样、在相同环境条件下检测、必要时进行重复测量。
重复测量的目的不是挑选最好看的数据,而是观察结果离散程度。如果多次测量差异较大,应先检查样品是否均匀、铺样是否一致、仪器是否需要清洁或校准,而不是直接修改判定结论。
记录哪些信息才方便复检
取样与分样环节的信息,最好和检测结果一起记录。包括:取样日期和时间、生产线或工序、米种、批次编号、取样人、分样方法、样品是否经过预处理、检测时的环境条件、仪器编号、重复测量结果等。这样当大米加工精度测定仪结果出现异常时,可以快速判断是样品问题、操作问题还是工艺变化。
记录不必复杂,但关键字段要保持一致。换班交接时,上一班留下的样品和记录应能让下一班理解样品来源和检测状态,避免把不同批次、不同处理方式的样品混在一起比较。
遇到结果波动时的排查顺序
当大米加工精度测定仪读数波动较大时,可以按“样品—操作—仪器—工艺”的顺序排查。先看取样点是否变化、样品是否均匀、分样是否合理;再看铺样和测量步骤是否一致;然后检查仪器清洁、校准和环境条件;最后结合碾米机参数、原粮变化和出米率等工艺信息综合判断。
把取样和分样作为检测流程的第一道关口,有助于减少不必要的重复检测,也能让加工精度数据更贴近生产实际。对于企业来说,稳定的样品制备习惯,往往比频繁调整仪器更能提升结果可比性。
下一篇:没有了!