大米加工精度测定仪如何建立内部精度判定档位
时间:2026-10-16 09:23:05
很多大米加工企业已经配备了加工精度测定仪,但现场仍然会出现“读数有了,判断却不统一”的情况:同一批米,甲说碾磨偏轻,乙说可以放行,业务又觉得外观不够亮。问题往往不在仪器,而在于企业没有把仪器读数和内部判定规则对应起来。建立一套适合自身产品的精度判定档位,能让检测结果真正落到生产与品控动作上。
为什么需要内部判定档位
大米加工精度测定仪给出的结果,通常反映样品被碾磨的程度或与参照样的接近程度。它本身不是“合格或不合格”的判决器,而是一个提供相对信息的工具。不同品种、不同用途的大米,对碾磨程度的要求并不一样,用一个跨品种通用的数字去卡所有产品,容易造成误判。
内部判定档位的作用,是把仪器结果翻译成企业自己的语言。比如哪些区间属于正常放行,哪些区间提示需要微调,哪些区间必须停机复查。这样一来,生产、品控和业务在沟通时有共同的参照,减少凭感觉判断和各说各话。
先梳理产品要求,再谈档位
建立档位的第一步不是打开仪器,而是梳理产品。企业可以先按品种、加工要求、客户用途把产品分组,明确每一类产品更看重什么:是偏向保留米粒表层,还是偏向外观洁净,或者两者需要平衡。不同定位决定了档位的宽严方向。
同时要结合自身工艺能力。碾米机组、抛光配置、原粮品质都会影响最终结果。别人企业的档位数值不能直接照搬,因为原粮、设备、产品要求都不同。档位应当来自本企业自己的样品、工艺和检测数据,而不是从外部找一个现成表格填上。
用留样和参照样搭起档位骨架
档位需要参照物。企业可以从正常生产样品中挑选有代表性的留样,覆盖偏轻、正常、偏重等几种状态,用加工精度测定仪逐一检测,记录结果,并同步写下感官描述,如米粒表面、白度、留皮情况等。这样形成一组“结果与状态”的对应关系,而不是孤立的数字。
参照样要妥善保存,避免受潮、虫害和光照影响。每隔一段时间,用保留的参照样复测,确认仪器状态和档位判断是否仍然一致。如果参照样本身发生变化,应及时补充或更新,避免用已经变质的样品去核对现场产品。
把读数区间对应到工艺动作
档位的价值在于可执行。每一个区间最好对应一个明确的方向性动作:偏轻时,生产需要考虑是否加强碾磨或检查设备状态;偏重时,则需要考虑是否降低碾磨强度、调整流量或检查抛光环节。具体调整幅度应由现场试验确定,不宜在档位文件中写死。
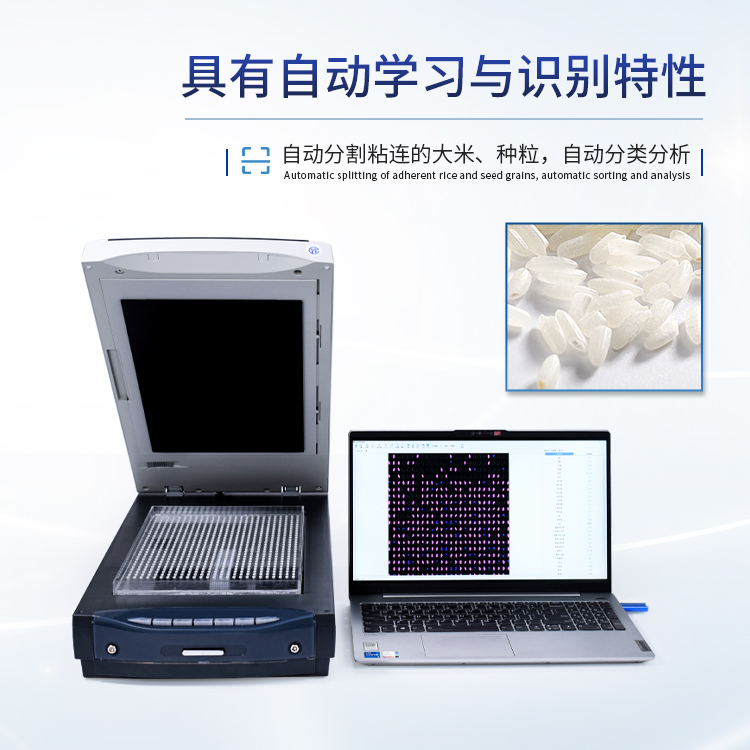
档位文件还应注明适用工序段。例如,碾米后检测和抛光后检测的目的不同,档位也应分开设置。成品复检的档位可以更严,过程检测的档位则可以留出工艺波动空间。只有把检测位置和判定要求绑定,现场才不容易混用。
文件怎么写才方便现场使用
现场文件不宜过于复杂。建议用区间描述代替单点数值,用“偏轻、正常、偏重”等词配合仪器结果,注明适用品种、检测工序、复检要求和不合格时的处理路径。档位表应放在操作人员能够方便取阅的位置,避免锁在办公室。
如果企业使用纸质记录,可以在记录表上直接印出档位区间,便于对照填写。无论纸质还是电子记录,都应保留样品编号、检测时间、检测人、仪器状态等基本信息,方便后续追溯。记录格式一旦确定,不要频繁改动,以免历史数据无法比较。
定期复核,避免档位过期
档位不是定一次就永久有效。换季、换米种、设备大修、客户要求变化时,都应当复核档位是否仍然适用。复核可以用留样复测、与生产数据对照、组织品控和车间共同确认等方式进行,重点看档位是否还能区分出实际需要调整的状态。
修订时要记录原因和调整内容,保留旧版文件,避免现场混用。对于连续多次出现偏差的档位,应检查是产品要求变了、原粮变了,还是仪器或操作出现了问题,而不是简单放宽标准。档位一旦失去区分能力,就失去了指导生产的意义。
常见误区
一是把仪器读数当成跨品种通用的绝对标准。不同米种、不同加工要求的结果不能简单横向比较。二是档位定得过细,现场难以执行,反而增加争议。三是只定档位不培训,操作人员不理解档位含义,仍会凭经验判断。四是长期不复核,档位与实际产品脱节,检测数据虽然完整却难以使用。
大米加工精度测定仪是提供信息的工具,内部判定档位则是把信息转化为行动的管理方法。两者配合好,检测数据才能稳定地服务于生产调整和成品放行,减少因判断不统一带来的返工和沟通成本。
下一篇:没有了!