大米加工精度检测仪在碾米首件确认中的使用要点
时间:2026-10-16 14:23:05
为什么要重视碾米首件确认
碾米车间每开班、换米种、调整设备或长时间停机后,第一份成品米的质量状态往往决定了后续一段时间的生产基调。如果等到大批量成品出来再发现问题,返工、降级或重新调整都会增加损耗。大米加工精度检测仪的作用,是在首件阶段对碾磨程度做相对客观的判断,让操作人员尽早知道当前工艺是否处于预期范围。
首件确认不是替代常规抽检,而是把质量控制前移。它回答的是“这一班、这一批、这个参数下,米粒加工精度是否合适”。检测结果需要结合内控要求、留样和目视观察来使用,不能只凭一个数值下结论。
首件确认与常规抽检的区别
常规抽检通常按时间或产量间隔进行,目的是监控稳定性;首件确认发生在生产开始或条件变化之后,目的是放行或调整。因此,首件确认更强调及时性、针对性和处置闭环。使用大米加工精度检测仪时,应事先明确首件检测的项目、判定依据、复测规则和异常反馈路径,避免现场临时决定。
如果企业已经建立了成品精度内控范围,可以把首件结果与最近一批正常样品做对比。对比时要注意米种、原料水分、碾米机状态等条件是否相近。条件差异较大时,不宜直接套用同一判定值。
检测前的准备事项
仪器状态是首件确认可靠的前提。开机后应按日常要求检查清洁情况、样品盘或检测区域是否干净,确认仪器处于正常工作状态。若仪器需要预热或自检,应等待完成后再检测。不要为了赶时间在仪器未稳定时读数。
同时要确认碾米工序已经进入相对稳定的出料状态。开机初期的物料可能夹杂、流量波动或设备尚未热稳定,直接取样容易误判。应等出料正常、流量平稳后,再从代表性位置取样。具体等待时间可依据车间操作规程和实际工况确定。
首件取样与分样
首件样品应能代表当前工艺下的成品状态。取样时可在出料口或指定取样点分几次接取,避免只取一个瞬间的物料。样品混合后按常用方法缩分,取适量用于检测。盛样容器要保持清洁干燥,避免残留旧样混入。
如果样品温度较高或水分不均,可能影响某些检测方式的读数。此时可以按仪器说明和内部规程做适当放置或处理,但不要自行改变标准流程。对于需要留样的批次,应同步保留对应样品,便于后续复测和追溯。
检测结果如何判读
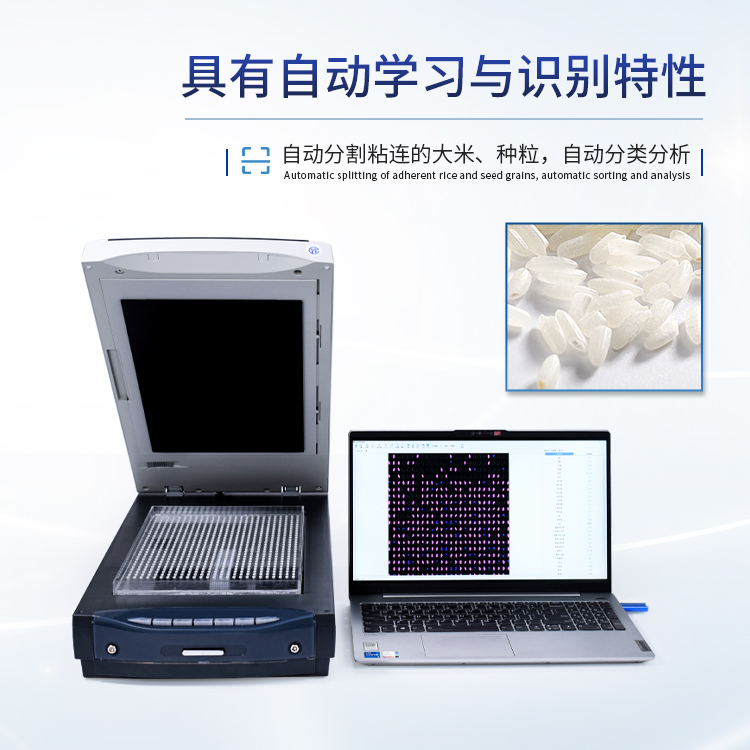
大米加工精度检测仪给出的结果,应与内控标准、上批正常留样和现场目视情况结合判读。重点看当前首件是否落在预期范围内,以及碾磨是否均匀。若结果轻微偏离,可先复测一次,确认样品和操作无误后再判断。若结果明显异常,不要急于调整碾米机,应先排除取样、仪器状态、样品代表性等因素。
判读时还要区分“整体偏粗”和“局部不均”。前者可能与碾磨强度、流量或米种有关;后者可能反映设备状态或工艺波动。大米加工精度检测仪提供的是检测依据,最终处置仍需由工艺和质量人员结合实际情况决定。
异常时的处理思路
首件检测异常时,建议按“复测—核查—反馈—再确认”的顺序处理。先复测并核对样品,再检查仪器清洁、校准状态和操作步骤,随后把结果反馈给碾米工序。调整设备后,应再次取样检测,确认首件达到要求后再进入正常生产。整个过程要留下简要记录,方便交接班和后续分析。
需要避免两个极端:一是发现异常仍继续生产,寄希望于后续抽检;二是只凭一次读数大幅调整设备,造成新的波动。稳妥做法是把首件确认当作一个确认节点,而不是单次读数。
记录与交接
首件确认记录不必复杂,但应包含时间、米种、工序状态、检测结果、判定结论、处置措施和确认人。若发生调整,还应记录调整前后的对比。交接班时,下一班可以据此了解上一班的首件状态和注意事项。这样一来,大米加工精度检测仪不仅是一个检测工具,也成为班组质量沟通的依据。
常见误区
把首件确认当形式,等成品入库才检测,是常见问题。另一个误区是仪器长期不做清洁和状态检查,却直接相信读数。还有的操作人员只测一个样品、只看一个结果,忽略取样代表性和批次差异。要发挥大米加工精度检测仪的作用,关键是把它嵌入首件确认流程,并配合留样、复测和记录。
结语
在碾米首件确认中使用大米加工精度检测仪,核心是提前发现加工精度偏差,让调整发生在批量损失之前。企业可根据自身米种、产品要求和设备条件,制定简明可执行的首件确认规则,并持续用留样和复测验证规则是否合适。只要流程清楚、记录完整,检测仪就能在日常质量管控中发挥稳定作用。
下一篇:没有了!